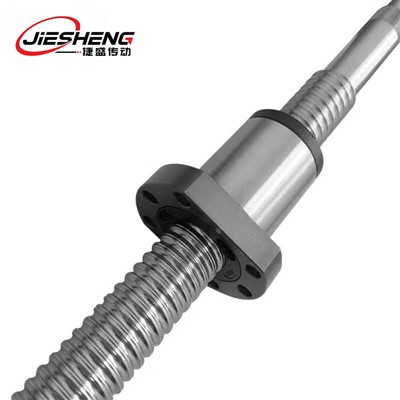
A C7 golyóscsavarok pontos lineáris mozgást biztosítanak a szabványos pozicionálási alkalmazásokhoz és a gyári automatizáláshoz. A ±0,050 mm/300 mm-es elmozdulás kumulatív vezetéktűrésével ezek a hidegen hengerelt csavartengelyek SFU karimás anyákkal kombinálva stabil hajtási hatékonyságot, egyenletes axiális merevséget és alacsony súrlódást biztosítanak a nagy-ciklusú futásokon.
Főbb jellemzők
C7 Pitch Accuracy Megfelel az ISO 3408-3 és a JIS B 2051 szabványoknak, 300 mm felett ±0,050 mm-en belül tartja a kumulatív vezetékváltozást.
Indukciós-edzett acél A menetes tengelyek HRC 58–62-ig indukciós edzéssel vannak ellátva, megőrizve a mag szívósságát, miközben csökkentik a dinamikus felületkopást.
SFU belső keringtető anya A karimás anya belső acélgolyós visszatérő pályákat használ, csökkentve a külső méreteket a kompakt gép beszereléséhez.
Szabványos végmegmunkálás A csapvégek precíziós esztergálásúak és köszörültek, hogy illeszkedjenek a szabványos BK/BF és FK/FF tartócsapágyakhoz.
Műszaki előírások
|
Paraméter |
Specifikáció |
Szabvány / Egység |
|
Pontossági fokozat |
C7 fokozat |
±0,050 mm / 300 mm |
|
Folyamat típusa |
Cold Thread Rolling |
ISO 3408, 7. osztály |
|
Tengely anyaga |
S55C szénacél |
Tok Edzett |
|
Anyaga anya |
20CrMo ötvözött acél |
Carburized |
|
Keménység Mélység |
HRC 58–62 |
Hatásos mélység 1,5-3,0 mm |
|
Golyós anyag |
GCr15 króm acél |
Precíziós fokozat 10 |
|
Axiális hézag |
0,050 mm vagy annál kisebb |
Nem{0}}előre betöltött szabvány |
|
Egyenesség |
Legfeljebb 0,080 mm / 1000 mm |
A tárcsajelző ellenőrizve |
|
Hőmérséklet |
-20-tól +80-ig |
fokozat |
Termék konfiguráció
SFU 16 05 T 4 D - C7 - 1000 - P0
|
Nut Style |
SFU (egyetlen anya ovális rögzítő karimával) |
|
Tengelyátmérő |
16 mm névleges |
|
Csavaros vezeték |
05 mm osztású |
|
Menet kéz |
T (jobb-szál) |
|
Áramkörszám |
4 labda visszafordulás |
|
Karima stílus |
D (kettős{0}}lapos vágott karima) |
|
Tolerancia osztály |
C7 fokozat |
|
Teljes hossz |
Teljes hossz milliméterben |
|
Előtöltési osztály |
P0 (szabványos axiális hézag) |
Pontosság és vezetékek specifikációi
|
Tolerancia fokozat |
Ólomhiba (e300) |
Axiális játék |
Gyártási módszer |
|
C7 |
±0,050 mm / 300 mm |
0,050 mm vagy annál kisebb |
Cold Thread Rolling |
|
C5 |
±0,018 mm / 300 mm |
0,020 mm vagy annál kisebb |
Precíziós hengerlés / köszörülés |
|
C3 |
±0,008 mm / 300 mm |
0,005 mm vagy annál kisebb |
Menetcsiszolás |
Előtöltés és axiális játék
P0 hézag Standard Nulla belső előfeszítés szabályozott axiális hézaggal 0,050 mm-ig. Csökkenti a bemeneti hajtónyomatékot és a hőtermelést a vízszintes meghajtóegységekben.
P1 Light Preload Option A szelektív golyóméret kiküszöböli a belső radiális hézagot. Csökkenti az axiális holtjátékot 0,015 mm-re vagy azzal egyenlőre, miközben megőrzi az egyenletes forgási hatékonyságot.
Méretek és kiválasztási mátrix
|
Modell |
Dia. (d) (mm) |
Ólom (P) (mm) |
Golyó (Dw) (mm) |
Dinamikus terhelési Ca (kgf) |
Statikus terhelés C0a (kgf) |
Nut Dia. (D) (mm) |
Karima (A) (mm) |
Anya hossza (L) (mm) |
|
SFU1204 |
12 |
4 |
2.381 |
620 |
1150 |
22 |
42 |
35 |
|
SFU1605 |
16 |
5 |
3.175 |
1380 |
3050 |
28 |
48 |
42 |
|
SFU1610 |
16 |
10 |
3.175 |
1320 |
2880 |
28 |
48 |
42 |
|
SFU2005 |
20 |
5 |
3.175 |
1550 |
3880 |
36 |
58 |
42 |
|
SFU2505 |
25 |
5 |
3.175 |
1720 |
4900 |
40 |
62 |
42 |
|
SFU2510 |
25 |
10 |
4.762 |
2980 |
7350 |
40 |
62 |
60 |
|
SFU3205 |
32 |
5 |
3.175 |
1950 |
6500 |
50 |
80 |
42 |
|
SFU3210 |
32 |
10 |
6.350 |
4800 |
12100 |
50 |
80 |
66 |
|
SFU4010 |
40 |
10 |
6.350 |
5450 |
15200 |
63 |
93 |
66 |
Gyártási folyamat
• Nyersanyag-ellenőrzés Az S55C acélrudak kémiai összetételének és szakítószilárdságának vizsgálata.
• Középpont nélküli köszörülés A külső átmérőt a pontos előhengerlési
• Precíziós menethengerlés A hideghengerlők menetprofilokat képeznek dinamikus nyomásszabályozás mellett.
• Indukciós keményedés A nagy{0}}frekvenciás melegítés 1,5–3,0 mm-es edzett réteget hoz létre a meneteken.
• Egyenesítés és kalibrálás A hidraulikus prések a teljes kifutást 0,080 mm / 1000 mm pontossággal állítják be.
• CNC naplómegmunkálási véglépcsők, kulcshornyok, rögzítő{0}}gyűrűnyílások és menetfészek nyomtatáshoz megmunkálva.
• Összeszerelés és minőségellenőrzés Golyótöltés, vezetékhiba-ellenőrzés lézeres interferométerrel és axiális hézagellenőrzés.
A C7 golyóscsavarok alkalmazásai
Descartesian Automation Lineáris mozgástengelyeket hajt meg pick{0}}and-modulokban és anyagátviteli portálokban.
Gravírozó gépek A forgó mozgást lineáris előtolássá alakítja át az elsődleges pozicionáló tengelyeken.
Lézeres vágási segédeszközök A magasságállítókat, a fókuszpozícionáló egységeket és a rakodóasztalokat vezérli.
Csomagológépek Lineáris tolási, indexelési és szortírozási funkciókat hajt végre folyamatos üzemelés közben.
Gyártási ellenőrzés
Lézeres interferométeres ellenőrzés A menetemelkedés pontossága a teljes menethosszon ellenőrizve a C7 tűrésnek való megfelelés igazolására.
Koncentrikusság vezérlés A tengelycsiszolás a vég-lépési kifutást 0,015 mm-en belül tartja a tengely középvonalaihoz képest.
Anyagnyomon követhetőség Nyersanyag-olvadék-tanúsítványok és keménységi vizsgálati jelentések a megrendelésekhez mellékelve.
Testreszabási lehetőségek
Tengelyhosszak Folyamatos menetes hengerlési hossz 6000 mm-ig elérhető.
Naplóprofilok Egyedi véglépések tervezési nyomatoknak megfelelően, beleértve a belső meneteket, reteszhornyokat és meghajtó lapokat.
Felületi bevonatok Magas páratartalmú környezetekhez fekete-oxid vagy keménykróm bevonat áll rendelkezésre.
CAD rajzok és adatlapok
2D rajzok PDF és DXF méretrajzok szabványos SFU anyákkal és BK/BF tartóegységekkel.
3D CAD-modellek STEP és IGES fájlok összeállítás-integrációhoz és űr-ellenőrzéshez formázott.
Műszaki adatlapok PDF dokumentáció, beleértve a kritikus sebességhatárokat, a kihajlási terhelés számításait és a szerelési eljárásokat.
GYIK
Népszerű tags: c7 golyóscsavarok, Kína c7 golyóscsavarok gyártói, beszállítói, gyárai, golyósorsók mozgólépcsőkhöz, golyócsavarok a peremrögzítők teszteléséhez, Gömbcsavarok tartókhoz, golyócsavarok alrendszerekhez, golyóscsavarok forgalomirányító rendszerekhez, golyóscsavarok szennyvíztisztító berendezésekhez