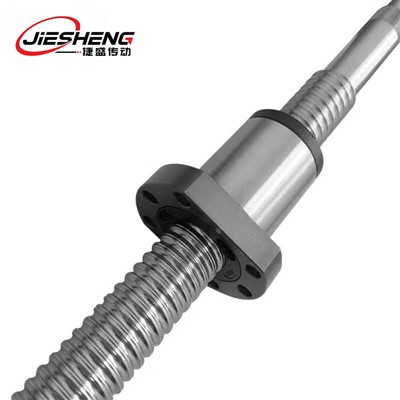
A precíziós megmunkálási elégtelen merevség és rezgésállóság, valamint hosszú távú-eltolódás a megmunkálási pontosságban. A hagyományos trapéz alakú vezércsavarok csúszósúrlódásán alapulnak az átvitelnél, ami magas súrlódási együtthatót és alacsony átviteli hatékonyságot eredményez. Nem tudnak megfelelni a nagy sebességű-szerszámgép előtolási sebességének, a mikro-vágásnak és a kétirányú precíziós pozicionálásnak. A hagyományos gazdaságos-osztályú golyóscsavarok kezdetleges hőkezelési eljárásaikkal és nem megfelelő menetprofil pontosságával hajlamosak a golyókopásra, az előfeszítési hibára és a túlzott tengelyirányú játékra hosszú-hosszú távú váltakozó vágási terhelés mellett, ami megnehezíti a precíziós szerszámgépek szigorú feltételeinek való megfelelést-például az alacsony előtolási sebesség, az alacsony mikron{br{1}. vágás és 24-órás folyamatos állandósult állapotú{19}}megmunkálás. A CNC szerszámgépben lévő vezérorsó a CNC előtolórendszer magmozgás átalakító eleme. Két fő szerkezetre osztható: precíziós-köszörült golyóscsavarokra és nagy teherbírású trapéz alakú ólomcsavarokra. A precíziós menetprofil köszörülésre, az integrált temperálási hőkezelésre és a zárt{23}}hurkú előfeszítési kialakításra támaszkodva a szervomotorok forgási nyomatékát nagy-precíziós axiális lineáris előtolás elmozdulássá alakítják át. Ez hatékonyan kiküszöböli az előtolási holtjátékot, elnyomja a forgácsolási rezgéseket, szabályozza a súrlódások által kiváltott hőmérséklet-eltolódást, és megakadályozza a megmunkálási problémákat, például a pozicionálási eltéréseket, a szerszámnyomok mintázatait a munkadarabokon, az előtolás remegését és a pontosság hosszú távú romlását. Egyszerűen fogalmazva, a CNC gépi ólomcsavar az a magátviteli alkatrész, amely meghatározza a CNC szerszámgép előtolási pontosságát, vágási stabilitását és általános megmunkálási konzisztenciáját. A súrlódó szerkezetek optimalizálása és a precíziós minőségek szabályozása révén a CNC vágási forgatókönyvek minden szintjére alkalmas, az általános durva megmunkálástól az ultraprecíziós simításig. Ez a cikk a precíziós mechanika területéről származó fejlett terminológiát alkalmazva szisztematikusan elmagyarázza a CNC gépi ólomcsavarok alapvető jellemzőit, dinamikus működési mechanizmusaikat, részletes szerkezeti anyagokat, működési határfeltételeket, valamint precíziós összeszerelési és kalibrálási szabványokat. Célja, hogy segítse a szerszámgépek mérnökeit a precíziós minőségek, ólomspecifikációk, előfeszítési módszerek és anyagfolyamatok pontos kiválasztásában, elkerülve ezzel a megmunkálási hibákat és a paramétereltérések miatti idő előtti alkatrészhibákat.
|
|
Termékjellemzők
A fő jellemzőiCNC gépi ólomcsavarsalacsony-súrlódású, nagy-precíziós adagolás; szabályozható előfeszítés a holtjáték kiküszöbölésére; nagy merevség a vibráció--ellenálló vágás érdekében; és a pontosság hosszú távú stabilitása-. Ezek azok az alapvető különbségek, amelyek megkülönböztetik őket a közönséges, nem{5}}szabványos sebességváltó vezetékcsavaroktól. Az általános ipari szakzsargonon túllépve és a CNC előtolás dinamikáját a forgácsolási feltételek logikájával integrálva négy alapvető megkülönböztető előnyt mutattunk be:
A precíziós profilcsiszolás szabályozható és nyomon követhető előtolási pontosságot biztosít. A szerszámgép-specifikus vezércsavarok precíziós-kidolgozása teljes hosszúságú-menetes csiszológépekkel történik, így biztosítva a menetprofil rendkívül magas konzisztenciáját és a szigorúan ellenőrzött kumulatív vezetékhibát. A fokozatos előfeszítő szerkezettel kombinálva, amely teljesen kiküszöböli a holtjátékot mindkét irányban, megbízhatóan érik el a mikron{5}}szintű megismételhető pozicionálást, kiküszöbölve az olyan problémákat, mint a szerszám elcsúszása és a kontúrtorzulás a CNC megmunkálás során.
A gördülési súrlódás helyettesíti a csúszósúrlódást, ami kiváló dinamikus reakciót és hőstabilitást eredményez. A precíziós golyós{1}}csapágyszerkezet a hagyományos menetes csúszósúrlódást acélgolyók gördülési súrlódásával váltja fel, jelentősen javítva az átviteli hatékonyságot és minimalizálva az előtolási válasz késését. A súrlódás-kiváltotta hőképződés alacsony, és a termikus deformáció egyenletes; A nagy-sebességű folyamatos adagolás megakadályozza a helyi hőfelhalmozódást, hatékonyan elnyomva a hosszú távú-megmunkálási pontosság eltolódását.
A megeresztést és az edzést kombináló összetett eljárás biztosítja a merevséget és a vágási terhelésekhez igazodó rezgésállóságot. Az alapanyag összetett kezelésen megy keresztül: teljes-test temperálás és a menetek nagy-frekvenciás felületi keményítése kombinálva, megőrizve a mag szívósságát, miközben nagy felületi keménységet ér el. Ez a kialakítás lehetővé teszi, hogy a szerszám ellenálljon a durva megmunkálásból származó nagy-ütős forgácsolási terhelésnek, miközben csökkenti a mikro-rezgéseket a simítómegmunkálás során, így alkalmas összetett forgácsolási körülményekre, amelyek váltakozó nagy és alacsony terhelést tartalmaznak.
Moduláris alkalmazkodás a működési feltételekhez, lefedi a CNC alkalmazások minden szintjét. A precíziós minőségek, vezeték-specifikációk, előfeszítési konfigurációk és csőátmérők moduláris kombinációi révén a termék pontosan alkalmazkodik a különféle működési feltételekhez, mint például a nagy-sebességű fúráshoz és menetfúráshoz, a nagy teherbírású-maráshoz és az ultra-precíziós köszörüléshez. Kiegyensúlyozza a költséghatékony-tömegtermelés és a nagy-precíziós megmunkálás igényeit, kivételes robusztusságot kínálva a különféle működési feltételekhez való alkalmazkodásban.
A termék alapvető működési elve
A CNC gépi ólomcsavarok működési logikája úgy foglalható össze, mint a forgó mozgás lineáris mozgássá történő precíz átalakítása, a holtjáték kompenzálása az előfeszítő szerkezeten keresztül, az alacsony -veszteség a gördülési súrlódás révén és a vágási rezgések merev elnyomása. Ez közvetlenül kezeli a hagyományos ólomcsavarokkal kapcsolatos négy fő iparági fájdalompontot:a csúszósúrlódás miatti nagy termikus degradáció, a kétirányú irányváltás során fellépő túlzott holtjáték, a menetkopás okozta precíziós romlás és a nem megfelelő merevségből adódó vágási rezgések.
A tényleges működési folyamat:A CNC szervo előtoló motor forgási nyomatékot ad ki, amely mereven hajtja a vezérorsó orsóját, hogy egy tengelykapcsolón keresztül forogjon. A csavar precíziós spirális futópályájára és a tengelykapcsoló szerkezetére az anyával támaszkodva a forgó mozgás lineárisan az anya axiális lineáris előtolási elmozdulásává alakul át, megmozgatva a szerszámgép asztalát és a csúszkát a precíz pozicionálás és a mikro{1}}előtolás érdekében. A precíziós golyóscsavarok a futópálya és az anya között zárt körben keringő acélgolyókon alapulnak, és a hagyományos felületi-kontaktus csúszósúrlódást pontszerű-érintkezési gördülési súrlódássá alakítják, ezáltal a lehető legnagyobb mértékben minimalizálják a súrlódási ellenállást és a reaktív hőveszteséget. Az előfeszítő szerkezetekkel, például a kettős anyákkal és az eltolt vezetékkel kombinálva a mikroszkopikus elő-feszültség kiegyenlíti a menethézagot, így kétirányú holtjáték-mentes előtolás érhető el, és teljesen kiküszöbölhető a pozicionálási késés és a hiba felhalmozódása az irányváltások során.
A precíziós golyóscsavarok a futópálya és az anya között zárt körben keringő acélgolyókon alapulnak, és a hagyományos felületi-kontaktus csúszósúrlódást pontszerű-érintkezési gördülési súrlódássá alakítják át, ezáltal a lehető legnagyobb mértékben minimalizálják a súrlódási ellenállást és a reaktív hőveszteséget. Az előfeszítő szerkezetekkel, például a kettős anyákkal és az eltolt vezetékkel kombinálva mikroszkopikus előfeszítést alkalmaznak a menethézag kiegyenlítésére, így kétirányú holtjáték-mentes előtolást érnek el, és teljesen kiküszöbölik a pozicionálási késést és az irányváltások során felhalmozódó hibákat.
A szerszámgép vágási műveletei során a vezérorsó nagy -átmérőjű testének merevségét és menetszerkezetének egyenletes erőeloszlását használja fel, hogy egyenletesen ossza el az axiális forgácsolási erőket és a váltakozó ütközési terheléseket, ezáltal elnyomja a mikro-rezgéseket a szánban, és biztosítja a munkadarab felületi minőségét és a kontúr pontosságát; Folyamatos, nagy{2}}sebességű adagolási körülmények között az alacsony-súrlódású kialakítás hatékonyan szabályozza a hőmérséklet-emelkedés mértékét. Az egyenletes hőelvezetési szerkezettel kombinálva ez megakadályozza, hogy a vezérorsó hőnyúlása túllépje a tűréshatárokat, és megőrzi a hosszú -méretkonzisztenciát a megmunkálás során. A trapéz alakú ólomcsavarok ezzel szemben nagy szilárdságú, menetes csúszómechanizmuson{7}} alapulnak. Kiváló önzáró tulajdonságukkal és nagy{10}}terhelési merevségükkel alkalmasak alacsony-sebességű, nagy terhelésű durva megmunkálási és rögzítőelem-pozícionálási-alkalmazásokhoz, amelyek nem igényelnek ultra-nagy pontosságot.
A hagyományos, nem{0}}szabványos meghajtó vezércsavarokhoz képest a CNC szerszámgép-vezetőcsavarok precíziós előtolású meghajtóegységek, amelyeket speciális működési feltételekhez szabtak. Négy alapvető teljesítményjellemzőt tartalmaznak, -precíziós-vezérelt sebességváltó, alacsony-súrlódási veszteségű szerkezet, merev rezgéscsillapító-kialakítás és optimalizált hőstabilitás-, ezáltal kitöltve azt a teljesítménybeli hiányt, amelyet a hagyományos vezércsavarok nem képesek megoldani a precíziós CNC megmunkálás során. Az alapvető funkciók összefoglalása: A szervo teljesítményének precíz átalakítása, az előtolási hajtás holtjátékának kiküszöbölése, a vágási rezgések elnyomása és a termikus deformáció okozta precíziós sodródás szabályozása. Ezek a funkciók közvetlenül meghatározzák a pozicionálás megismételhetőségét, a munkadarab megmunkálási hozamát és a CNC szerszámgépek hosszú távú működési stabilitását,{9}} így a vezetőcsavar a CNC előtolórendszer központi eleme.

Termékbemutató
A termék szerkezete és anyagai
A CNC gépi ólomcsavart precíziós átviteli szerkezetként tervezték. Precíziós-megmunkálása négy fő kritériumnak felel meg: a pontosság megtartása, a teher-merevsége, az alacsony-súrlódási veszteség és a hézagszabályozás. A teljes folyamat magában foglalja az eszterga- és köszörülési műveletekből származó feszültségmentesítő öregedési kezelést, amely alaposan kiküszöböli a maradék feszültségeket; A fő általános célú-alkatrészek közé tartozik a vezérorsó test, a precíziós menetes futópályák, a golyós keringető egység, a betápláló anyatest, az előfeszítést beállító mechanizmus, a porvédő szerelvény és a kenéselosztó szerkezet. Ezek az egységek összehangoltan működnek a sima adagolási mozgás, a pontos pozicionálás és a hosszú távú stabilitás érdekében. A részletes szerkezeti paraméterek az alábbi táblázatban láthatók:
| Szerkezeti komponens | Rövid bevezetés | Alapkövetelmények |
| Csavaros tengely alaptest | Az egész gép fő teherhordó-referenciateste, amely viseli a szervo forgatónyomatékát és a szerszámgép tengelyirányú forgácsolóterhelését, megőrzi a teljes -hosszúságú egyenességet és szerkezeti merevséget, és biztosítja az előtolási referencia stabilitását. | GCr15/40Cr precíziós csapágyacélból készült, többlépcsős kriogén feszültségmentesítéssel kezelt; Pontos teljes -hosszú egyenességi tűrés, nincs hajlítási deformáció, nincs maradék csiszolási feszültség, és nincs képlékeny elhajlás váltakozó vágási terhelés mellett. |
| Precision Thread Raceway | A tengelykapcsoló mag munkafelülete, amely szabványos spirálprofilon keresztül illeszkedik a golyókhoz/anyákhoz a forgó mozgás és a lineáris mozgás közötti precíz átalakítás érdekében, és meghatározza az előtolás pontossági fokozatát. | Teljesen precíziós menetcsiszolás, szabályos futópálya-profil és egyenletes görbület; felületi nagy-frekvenciás kioltási keménység HRC60-62, kiváló kopásállóság és fáradtságállóság, nincs profilkopás és nincs ólomhiba elsodródás a hosszú távú dugattyús előtolás után. |
| Labdakeringés Közgyűlés | A gördülő erőátvitel fő közege, amely az acélgolyók folyamatos gördülését valósítja meg a zárt-hurkú keringtető szerkezeten keresztül, csökkenti a felület súrlódási veszteségét és javítja az átviteli reakciósebességet. | Nagy pontosságú acélgolyók rendkívül nagy kerekséggel és méretállandósággal; a keringésirányító pontos pozicionálása és sima áramlási vezetése, nincs elakadás és nincs rendellenes zaj nagy{0}}sebességű keringés közben, nincs labdakopás, leesés vagy elakadási hiba hosszú-hosszú távú működés után. |
| Feed Nut Body | A mozgásátalakítás kimeneti komponense, amely mereven kapcsolódik a csúszóasztalhoz, viseli a csavar átviteli teljesítményét, axiális előtolás elmozdulást ad ki, és integrálja az előfeszítő és kenőszerkezeteket. | Sűrű teljes szerkezet öntési hibák nélkül, szabályozható menetillesztési hézag, precíz előfeszítési löket; egyenletes feszültség helyi feszültségkoncentráció nélkül, nincs torzítás és nincs excenteres terheléselakadás nagy terhelésű előtolásnál. |
| Előterhelési beállítási szerkezet | A pontossági kompenzáció alapszerkezete, amely kiegyenlíti a menet illesztési hézagát, és kiküszöböli a kétirányú átviteli holtjátékot a kettős anyaemelés, az ólomeltolás, a rugalmas előfeszítés és egyéb formák révén. | Állítható és szabályozható előfeszítés, egyenletes előfeszültség-eloszlás; teljesen kiküszöböli a kommutációs holtjátékot anélkül, hogy túlzott súrlódási hőmérséklet-emelkedést okozna, nincs előterhelési teljesítménycsillapítás, és nincs hézagvisszapattanás a hosszú -távú működés után. |
| Porálló védőegység | Működőképes állapotvédő szerkezet, amely elszigeteli a vágási port, a vasreszeléket és az emulziót a futópálya és a súrlódási felület behatolásától, és elkerüli a precíziós munkafelület kopásos sérülését. | Kopásálló-tömítőanyagból készült, szorosan illeszkedik rés nélkül; ellenáll a vágófolyadék korróziójának, magas és alacsony hőmérsékletnek, nincs elmozdulás és leesés nagy-sebességű adagolás közben, hatékonyan blokkolja a kemény szennyeződések behatolását a súrlódási párba. |
| A kenési áramlásvezető szerkezet | Dinamikus kenőanyag-ellátó szerkezet, amely a kenőzsírt úgy vezeti, hogy egyenletesen fedje le a teljes futópálya és az acélgolyó felületét, és folyamatosan csökkenti a súrlódási veszteséget és az üzemi hőmérséklet emelkedését. | Ésszerű olajjárat elrendezés, sima áramlásvezetés, nincs kenési holtzóna; egyenletes és stabil zsírellátás, nincs száraz csiszolási terület a hosszú,{0}}folyamatos működés során, hatékonyan gátolja a súrlódási hőbomlást és az alkatrészek kopását. |
Az alapvető közös struktúrán kívül testreszabott terveket fejlesztenek ki az egyes alkalmazásokhoz: A nagy-sebességű fúró- és menetfúrógépek nagy-ólmot, külső-keringtetésű, nagy-sebességű áramlási szerkezetet használnak, hogy csökkentsék a légellenállást és a nagy sebességű{4}}működés során fellépő abnormális zajt; Az ultra-precíziós csiszológépek mikro-előterhelésű, nulla-holtjáték-precíziós szerkezetet alkalmaznak a pozicionálási hibák mikronszintű szigorú szabályozására; A nagy teherbírású-marógépek megvastagított vezérorsótesttel és optimalizált gyökérsugárral rendelkeznek a futópályákon az ütésállóság és a teherbírás-növelése érdekében; és a váltakozó száraz és nedves megmunkáláshoz használt berendezések továbbfejlesztett korrózióálló tömítőszerkezeteket tartalmaznak, hogy megakadályozzák az emulzió behatolását és korrózióját.
Az alapanyagok kiválasztása öt fő paraméteren alapuló kereszt-ellenőrzést igényel: a szerszámgép pontossági foka, névleges előtolási terhelés, maximális előtolási sebesség, forgácsolási hatástényező és megmunkálási környezet. Jelentős különbségek vannak a különböző alapanyagok között a hőkezelési eljárások, a mechanikai tulajdonságok és a kopásállósági határértékek tekintetében. A következő egy speciális elemzés a főbb anyagok és folyamatok közötti kompatibilitási logikáról:
GCr15 magas{1}}széntartalmú krómtartalmú acél:A precíziós szerszámgépek elsődleges alapanyaga, kiváló edzhetőség. A felületi keményedés után a felületi keménység elérheti a HRC 60 vagy magasabb értéket. Kivételes kopásállóságot, fáradtságállóságot és érintkezési merevséget kínál. Kriogén stresszoldó kezelést követően kiváló méretstabilitást mutat. Alkalmas C3/C5{7}}minőségű precíziós golyóscsavarokhoz, széles körben használják gravírozógépekben, csiszológépekben és nagy pontosságú megmunkáló központokban, és a precíziós CNC előtolórendszerek szabványos anyaga.
40 Cr ötvözött szerkezeti acél:Általános célú-alapanyag gazdaságos CNC-berendezésekhez. Kiegyensúlyozott általános mechanikai tulajdonságokkal, kiváló szívóssággal és erős ütésállósággal rendelkezik. Alkalmas hagyományos edzésre és temperálásra, valamint helyi edzési eljárásokra, kiemelkedő ár-érték arányt kínálva. Általában C7{5}}kategóriás általános célú megmunkáló központokban, CNC marógépekben és nagyoló berendezésekben használják, amelyek megfelelnek a szabványos forgácsolási pontossági és terhelési követelményeknek.
20CrMnTi karburált ötvözött acél:Kifejezetten nagy teherbírású{0}}szerszámgépekhez tervezett alapanyag. Felületi rétege karburált és kioltott, míg a mag erős és szívós marad. Ellenáll a nagy-ütős vágási terhelésnek és a folyamatos nagy-terheléses adagolásnak, kiváló hajlítási és nyomásállóságot biztosítva. Alkalmas nagy portálos megmunkáló központokhoz és nagy teherbírású-marógépekhez, megakadályozza az ólomcsavar deformálódását és a fogtörések meghibásodását nagy terhelési körülmények között.
Ón-bronzötvözet anya alapanyaga:Kopásálló-anyag, amelyet trapéz alakú vezércsavarokhoz terveztek. Kiváló önkenő-tulajdonságokkal és stabil súrlódási együtthatóval rendelkezik, nagy kopásállóságot és kopásállóságot biztosít. Alacsony-sebességű, nagy-terhelésű csúszási körülmények között kevésbé hajlamos a menetek beragadására, és általános CNC durva megmunkáló és pozicionáló előtoló berendezésekhez alkalmas, kiküszöbölve az acél anyák csúszási súrlódása miatti bemetszésre hajlamos hiányosságait.
További tippek a működési buktatók elkerülésére:A szabványos szénacél ólomcsavarok nem rendelkeznek precíziós köszörülési folyamatokkal és stabil hőkezeléssel, ami súlyos pontosságú sodródást és rendkívül gyenge kopásállóságot eredményez; precíziós CNC szerszámgép-előtoló rendszerekben való felhasználásuk szigorúan tilos. Azok az ólomcsavarok, amelyek nem estek át kriogén feszültségmentesítésen, hajlamosak spontán deformációra a hosszú távú-működés során, ami a pozicionálási pontosság folyamatos csökkenéséhez vezet. Nagy sebességű-alkalmazásokban tilos kis vezetékű és kis átmérőjű ólomcsavarok használata, mivel ezek hajlamosak a rezonanciarezgésre és a túlzott hőmérséklet-emelkedésre.
A termék általános alkalmazásai és felhasználásai
A CNC gépi ólomcsavarokat kifejezetten azokhoz a CNC előtolórendszerekhez tervezték, amelyek precíz pont{0}}pont-pozicionálást, nagy-sebességű folyamatos vágást, nagy-terhelésű ütési megmunkálást, kétirányú holtjáték-mentes pozicionálást és összetett, váltakozó száraz-nedves működési feltételeket igényelnek. Átfogóan lefedik a CNC-berendezések minden szintjét, az általános durva megmunkálástól az ultra-precíziós megmunkálásig, és minden CNC előtolási mechanizmus pótolhatatlan mag átviteli alkatrészeiként szolgálnak. Széles körben használják öt alapvető alkalmazási forgatókönyvben a nagy igénybevételű-portálos megmunkálásnál: a nagy teherbírású portálos megmunkálásban-az öt alapvető alkalmazási forgatókönyvben.
A precíziós fúrás és menetfúrás, valamint a nagy sebességű{0}}gravírozás és marás az alapvető alkalmazási forgatókönyvek. Ide tartoznak a kis-sebességű fúró- és menetfúró központok, a precíziós gravírozó- és marógépek, valamint a precíziós szerszámgravírozó berendezések, amelyek nagy-ciklus-előtolási sebességet, alacsony-vibrációs kikészítést és mikron-szintű ismételhetőséget igényelnek. A nagy-precíziós C5-minőségű golyóscsavarok alacsony súrlódásukkal, nulla holtjátékukkal és alacsony termikus sodródási jellemzőikkel biztosítják a pozicionálási eltérést a nagy sebességű, gyakori irányváltások során, megszüntetik a szerszámnyomokat és rezgésnyomokat a formafelületeken, és jelentősen javítják a precíziós munkadarabok felületi minőségét.
A CNC-marás és a hagyományos megmunkálás területén,-beleértve a függőleges megmunkálóközpontokat, a vízszintes marógépeket és az általános-célú CNC-vágó berendezéseket-, ezek a megoldások egyensúlyban tartják a durva megmunkálás nehéz-terhelési hatásait a simító megmunkáláshoz szükséges precíz pozicionálással. A közepes-előfeszítésű precíziós vezércsavarokat váltakozó nagy- és alacsony-terhelési feltételekre tervezték; merev, -rezgésálló szerkezetük elnyomja a marási zajt, stabilizálja az előtolási pályákat, és egyensúlyba hozza a megmunkálási hatékonyságot a kész alkatrész pontosságával, így ideálisak szabványos alkatrészek kötegelt gyártásához.
Az ultra-precíziós csiszológépek, a precíziós csiszológépek, a tükör-kikészítő berendezések és a mikroalkatrészek Az ultra-nagy-precíziós földelő vezetékcsavarok a mikro-előfeszítő szerkezettel kombinálva biztosítják a holtjáték-
A nagy teherbírású-portálos megmunkálási ágazatban-, amely magában foglalja a nagy portálos megmunkáló központokat, a nagy teherbírású-maróberendezéseket és a nehéz-terhelésű formamegmunkáló központokat-, a működési feltételek nagy terhelést, jelentős ütőerőket és hosszú{5}}löketű előtolási műveleteket foglalnak magukban. A nagy-átmérőjű, vastag falú, ötvözetből készült ólomcsavarok ultra-merevségükkel és deformációállóságukkal ellensúlyozzák a hajlítási deformációt a hosszú-löket adagolása során, és ellenállnak a nagy-terhelésű vágási ütéseknek, így biztosítják a méretállandóságot a hosszú munkadarabok megmunkálásánál.
Ezen túlmenően széles körben kompatibilisek a precíziós átviteli alkalmazásokkal a különféle szektorokban, például CNC esztergagépekkel, lézervágó előtoló tengelyekkel, automatizált CNC rögzítőelemekkel és precíziós elmozdulásmérő platformokkal. Az előtolás pontosságának szabályozásában, a vágási stabilitás növelésében és a CNC-berendezések élettartamának meghosszabbításában olyan alapvető értéket kínálnak, amely-a szabványos vezérorsókkal nem párosul-.
A precíziós összeszerelés legfontosabb pontjai
CNC gépi ólomcsavarsa nagy pontosságú előtolás{0}}elemei. Az olyan összeszerelési tényezők, mint a koaxialitás, a csapágyház párhuzamossága, az előfeszítés illesztése és a támasztóblokk beállítási pontossága közvetlenül meghatározzák a gép megmunkálási pontosságát és a vezérorsó élettartamát. A gondatlan összeszerelés könnyen olyan hibákhoz vezethet, mint az előtolás vibrációja, pozicionálási eltérések, abnormális kopás és felgyorsult termikus deformáció. Az összeszerelés során szigorúan be kell tartani a négy fejlett eljárási alapelvet: a referenciafelületek ultra-tiszta kalibrálása, a precíz koaxiális és párhuzamos igazítás, az előterhelési értékek pontos egyeztetése, valamint a zárt-hurkú ellenőrzés terhelés nélküli és terhelt körülmények között. A szakmai terminológiát a szövegben következetesen használjuk, hogy elkerüljük a köznyelvi vagy általános megfogalmazásokat:
Előzetes felület-előkészítés és paraméterellenőrzés:Használjon vízmentes izopropil-alkoholt a golyóscsavar rögzítési felületének, a csapágyház tartófelületeinek és az anyák érintkezési referenciafelületeinek alapos tisztításához, teljesen eltávolítva a csiszolási törmeléket, a rozsdamegelőző zsírt és a mikroszkopikus sorját, hogy megszüntesse az összeszerelési játékot és a golyóscsavarok kemény szennyeződések által okozott excentricitását; Ellenőrizze a vezérorsó pontossági fokozatának, vezetékparamétereinek és előfeszítési specifikációinak kompatibilitását a szerszámgép működési feltételeivel; ellenőrizze a rejtett hibákat, mint például a vezérorsó meghajlási deformációja, a futópálya sérülése, a tömítés elöregedése és a golyó beszorulása; és szabványosítsa az adagolószerelvény-referenciát a teljes gépre.
A koaxialitás és párhuzamosság pontos beállítása mindkét végén:Számlapjelző és vízmérték használata az elülső és a hátsó támasztóház koaxialitása, valamint a vezetőpályák és a vezetőcsavar közötti párhuzamosság kalibrálására, szigorúan szabályozva a párhuzamossági eltéréseket a mikrométeres tartományon belül; Az elő{0}}összeszerelés befejezéséhez simán emelje fel a vezetőcsavart; az egész folyamat során kerülje az erőszakos ütéseket vagy az egyik oldali feszítést, hogy megszüntesse a maradék nyomófeszültséget a futópályák és a golyók egyik oldalán, biztosítva ezzel, hogy a vezérorsó excentricitás vagy beszorulás nélkül forogjon teljes hosszában.
Precíz előterhelés-beállítás és feszültségoldás:Állítsa be az anya előfeszítését lépésenként a berendezés pontossági követelményeinek megfelelően; a precíziós megmunkáló berendezések mikro-előtöltési módot, míg az általános-célú megmunkáló berendezések közepes-előtöltési módot használnak. Szigorúan tilos a túlzott előfeszítés, amely túlzott hőmérsékletemelkedést és megnövekedett súrlódási veszteséget okozhat. Az előfeszítés beállítása után manuálisan forgassa el a vezérorsót teljes útjában, hogy ellenőrizze, hogy a forgáscsillapítás egyenletes-e az egész löket során, nincsenek-e eltapadási pontok vagy helyi túlzott ellenállás, ezáltal feloldja a szerelési maradék feszültségeket.
A zárt-összeállítást követő-hurkos pontosság ellenőrzése minden működési körülmény mellett:Vigyen fel megfelelő minőségű kenőzsírt, és fejezze be a tömítő- és védőszerelvényt; Végezzen alacsony-sebességű, terhelés nélküli, teljes-löketű dugattyús próbafutást, hogy megbizonyosodjon arról, hogy a vezérorsó rendellenes zaj, rezgés vagy túlzott hőmérséklet-emelkedés nélkül működik; használjon lézeres interferométert a löket teljes -pontosságának, ismételhetőségének és fordított holtjátékának mérésére. Ha minden paraméter megfelel az előírásoknak, fokozatosan alkalmazzon terhelést a próbavágáshoz, hogy megbizonyosodjon arról, hogy a munkadarab mentes-e a rezgésnyomoktól és a szerszámcsere eltéréseitől, mielőtt megkezdi a szokásos tömeggyártást.

Termékcsomagolási kirakat
Gyakran Ismételt Kérdések (GYIK)
|
A CNC szerszámgépeknél tapasztalt gyakori helyszíni-hibák és kiválasztási buktatók alapján nyolc, szakmailag tesztelt kérdés-feleletet állítottunk össze a mérnöki gyakorlatból. Kiküszöböltük az általános online kliséket, hogy ezek a válaszok teljes mértékben összhangban legyenek a precíziós szerszámgépek kiválasztása, üzemeltetése és karbantartása mögött meghúzódó logikával:
K: Ha a megmunkálás során szerszámnyomok vagy pozicionálási eltérések fordulnak elő, ez vezércsavar meghibásodása?
K: Ha nagy sebességű{0}}előtoláshoz szerszámgépet választ, melyik vezérorsó paramétereit kell előnyben részesíteni?
K: A nagyobb vezérorsó előfeszítés nagyobb szerszámgép pontosságot eredményez?
K: Melyek az elsődleges okai annak, hogy a szerszámgépek vezércsavarjaiban túlzott hőmérséklet emelkedik működés közben?
K: Hogyan hosszabbítható meg a CNC ólomcsavarok élettartama poros vagy emulziós{0}}megmunkálási környezetben?
K: Milyen további megfontolások szükségesek a hosszú{0}}löketű CNC ólomcsavarok kiválasztásakor?
K: Hogyan kell kiválasztani a C3, C5 és C7 pontossági fokozatú precíziós szerszámgép vezércsavarokat? |
Hivatkozások
Általános előírások CNC szerszámgépek precíziós előtolócsavarjainak tervezésére és összeszerelésére. Kínai gépipari szabványok szolgáltatási hálózata
Kézikönyv a CNC szerszámgépek golyóscsavar pontossági fokozatainak kiválasztásához és azok működési körülményeihez való hozzáigazításához. Kínai Gépészmérnöki Társaság
Műszaki útmutató a precíziós meghajtócsavarok hőkezelési és feszültségmentesítési folyamataihoz. CNC technológiai hálózat
Kulcsfontosságú műszaki pontok a holtjáték szabályozásához és a rázkódáscsökkentéshez a szerszámgép adagolórendszereiben. Ipari vezérlőhálózat
Műszaki dokumentáció a precíziós vezetőcsavar pontosságának vizsgálatáról és a hibaelemzésről. HIWIN hivatalos műszaki dokumentáció
Lépjen kapcsolatba velünk
📧 Email:lsjiesheng@gmail.com
🌐 Hivatalos honlap:https://www.automation-js.com/