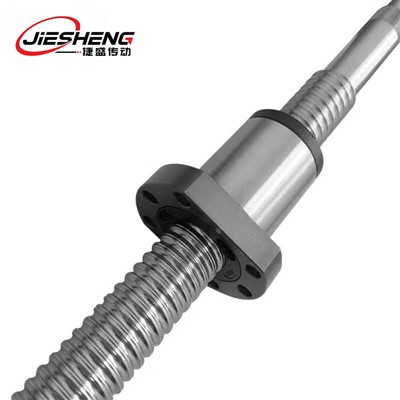
Használhatók-e precíziós lineáris tengelyek precíziós megmunkáló központokban?
Hé! Precíziós sebességváltó-alkatrészekre szakosodott beszállítóként naponta kapok hasonló kérdéseket az ügyfelektől: "A függőleges precíziós megmunkáló központom vezetősínjei folyamatosan hibásan működnek. Lecserélik őketprecíziós lineáris tengelyekmegoldja a pontossági problémákat?" "A nagy pontosságú{0}}alkatrészek marásához a szabványos lineáris tengelyek nem vágják el,-a precíziós modellek valóban megfelelnek az igényeknek?"precíziós lineáris tengelyekcsak apró alkatrészek, amelyek nem képesek kielégíteni a megmunkálóközpontok nagy-pontossági igényeit." A valóságban a megfelelő precíziós lineáris tengely nem csak a precíziós megmunkáló központokban működik, hanem "kulcsszerepet" is játszik a megmunkálási pontosság növelésében és a berendezések élettartamának meghosszabbításában. Ma, a tényleges folyamatot követően, hogy segítsünk az ügyfeleknek a megmunkálóközpont komponenseinek használatában. lépés a precíziós lineáris vezetők „alkalmazási logikájának” megértése a megmunkáló központokban, és segít kiválasztani azokat a vezetőket, amelyek „megbírják a nagy-precíziós megmunkálást”.

1. lépés: 7 lépésből álló gyakorlati útmutató a precíziós lineáris tengelyek megmunkáló központokhoz való illesztéséhez
Először tisztázza a "megmunkálóközpont követelményeit"-értse meg, mit kell tennie a központnak a lineáris tengely kiválasztása előtt.
Annak meghatározásához, hogy egy precíziós lineáris tengely alkalmas-e, először határozza meg, hogy a megmunkálóközpont mely alkatrészeket dolgozza fel, és határozza meg a szükséges pontossági szintet. Kerülje az „ultra{1}}nagy pontosság” vakon való követését, amely erőforrásokat pazarol:
Milyen típusú megmunkáló központod van? Milyen alkatrészeket dolgoz fel?
A különböző megmunkálóközpontoknak nagyon eltérőek a lineáris tengelyekre vonatkozó követelményei. A függőleges megmunkáló központokhoz, amelyeket általában kis-–-közepes fémalkatrészek marására és fúrására használnak, "stabil radiális merevségű" lineáris tengelyekre van szükség. A nagy, összetett alkatrészeket feldolgozó vízszintes megmunkálóközpontok olyan lineáris tengelyeket igényelnek, amelyek nagyobb tengelyirányú terhelést képesek elviselni, és "rezgésállósággal" rendelkeznek. Az öt-tengelyű megmunkáló központ több-irányú mozgásukkal magasabb követelményeket támaszt a lineáris tengelyekkel szemben a "dinamikus válaszsebesség" és a "pozicionálási pontosság" tekintetében.
Egy ügyfél korábban okostelefon-kereteket mart függőleges megmunkálóközpont segítségével. Kezdetben a szabványos lineáris tengelyek alkalmazása tartós "méreteltéréseket" eredményezett a megmunkálás során. A nagy-precíziós golyós lineáris tengelyekre való váltás után az eltéréseket ±0,002 mm-en belül szabályoztuk, ami 85%-ról 99%-ra növelte az alkatrészkihozatalt.
Milyen "terhelhetőséget" és "működési sebességet" igényel egy megmunkálóközpont?
A kulcstényezők a "névleges terhelhetőség" és a "maximális üzemi sebesség". Nehéz alkatrészek marásához (500{5}}1000 kg terhelés) válasszon olyan modelleket, amelyek névleges dinamikus teherbírása meghaladja a 25 kN-t. Ami a működési sebességet illeti: a szabványos precíziós megmunkáló központok (sebesség, legfeljebb 60 m/perc) hagyományos precíziós lineáris vezetőket használnak, míg a nagy sebességű megmunkálóközpontok (sebesség 60-120 m/perc) „nagy sebességű, csendes” működést igényelnek, hogy megakadályozzák a precíziós vibrációt vagy hangtalanságot.
Az egyik ügyfél nagysebességű megmunkálóközpontja (üzemi sebesség 80 m/perc) szabványos precíziós lineáris vezetőket használt, ami 75 dB-t meghaladó zajt és enyhe vibrációt eredményezett nagy-sebességű mozgás során. A nagy sebességű{5}}modellekre váltás után a zaj 65 dB alá esett, és a rezgés teljesen eltűnt.
Mik az Ön "alapkövetelményei" a megmunkálási pontossággal kapcsolatban?
A megmunkáló központ pontossági követelményei közvetlenül meghatározzák a lineáris vezető pontossági fokozatát. A ±0,005 mm-es megmunkálási pontosságot igénylő alkatrészeknél a lineáris vezetőnek ±0,003 mm-es pozicionálási pontosságot és ±0,001 mm-es ismételhetőséget kell elérnie. A ±0,01 mm-es megmunkálási pontosságú alkatrészeknél a ±0,005 mm-es pozicionálási pontosság elegendő. A nagyobb pontosság kisebb "vezetőpár-hézagot" és nagyobb "golyópontosságot" igényel a lineáris tengelyeken, ami 30-50%-kal növeli a költségeket. Válassza ki megfelelően az alkatrész pontossági követelményei alapján.
2. lépés: Vizsgálja meg a "Precíziós lineáris tengelyek anyagát" - Az anyag a "nagy pontosság" alapja; kerülje az olcsó alternatívákat.
A precíziós megmunkáló központok rendkívül nagy "merevséget" és "kopásállóságot" követelnek meg a lineáris tengelyektől, aminek a közönséges anyagok nem tudnak megfelelni. Koncentráljon két alapvető anyagkategóriára:
Tengelytest anyaga (nagy{0}}szilárdságú ötvözött acél)
A főbb lehetőségek közé tartozik a SUJ2 csapágyacél vagy a 40CrNiMoA ötvözött szerkezeti acél. Edzés és megeresztés után a SUJ2 csapágyacél eléri a HRC 60-62 keménységet és erős kopásállóságot. Alkalmas szabványos fémalkatrészeket feldolgozó megmunkálóközpontokhoz, élettartama 3-5 év. 40A CrNiMoA ötvözött acél kiváló szívósságot és ütésállóságot biztosít, így alkalmas nagy teherbírású vagy nagy sebességű megmunkáló központokhoz. Élettartama 20-30%-kal hosszabb, mint a SUJ2 acélé.
Kerülje a hagyományos szénacél használatát lineáris tengelyekhez. A mindössze HRC40{3}}45, 45-ös keménységű acél egy éven belül kopást mutat a megmunkálóközpontokban végzett nagyfrekvenciás műveletek hatására, ami a pontosság romlásához vezet. Egy korábbi vásárló 45 acél lineáris tengely mellett döntött, hogy megtakarítsa a költségeket, de a kopás miatt kevesebb mint 10 hónapon belül ki kellett cserélnie őket. A SUJ2 acélra való áttérés után a tengelyek négy évig megőrizték az elfogadható pontosságot.
Vezetősín és golyós anyagok
A vezetősínek jellemzően ugyanabból az anyagból készülnek, mint a tengelytest (az anyagkompatibilitás biztosítása). A golyók magas-széntartalmú krómtartalmú acélból (GCr15) vannak kiválasztva. Precíziós köszörülés után a kerekségi hibájuk kisebb vagy egyenlő, mint 0,0005 mm, ami csökkenti a gördülési súrlódást és javítja a lineáris tengely működési pontosságát és stabilitását. A 0,001 mm-t meghaladó kerekségi hibával rendelkező, nem szabványos golyók "akadozást" okoznak a lineáris tengely működése során, ami veszélyezteti a megmunkálási pontosságot.
Csúcs{0}}precíziós lineáris tengelyek„nitridáló kezelésnek” kell alávetni a golyós felületeket a kopásállóság és a korrózióállóság növelése érdekében, így alkalmasak nedves vagy vágófolyadékos környezetben való használatra.
3. lépés: Ellenőrizze a "Precíziós lineáris tengelyméreteket és paramétereket" - A hibás méretek még a nagy pontosságot is érvénytelenítik.
A precíziós megmunkáló központok rögzített beépítési hely- és terhelésigényekkel rendelkeznek. A lineáris tengely méreteinek „pontosan illeszkedniük kell”, három fő paraméterre összpontosítva:
Tengelyátmérő vs. vezetősín szélesség
A tengely átmérőjét a megmunkálóközpont teherbírása és mozgási tartománya alapján kell meghatározni:
- Megmunkáló központok 500 kg-nál kisebb teherbírással: Válasszon 20-30 mm tengelyátmérőjű lineáris tengelyeket.
- Megmunkáló központok 500-1000 kg teherbírással: Válasszon 30-40 mm tengelyátmérőjű modelleket.
A vezetősín szélességének meg kell egyeznie a megmunkálóközpont csúszóblokkjával.
Egy korábbi ügyfélnek volt egy megmunkáló központja 50 mm-széles csúszó blokkal, de vásárolt egy lineáris tengelyt 51 mm-széles vezetősínnel. A kényszerbeszerelés miatt a csúszóblokk beszorult, ami karcolásokat eredményezett a vezetősínen és a csúszóblokkon is. Egyéni-méretű modellt újra kellett rendelni a megfelelő illeszkedés érdekében.
Hatékony utazási és rögzítési furatok
Az effektív útnak le kell fednie a megmunkálóközpont „munkatartományát”. A rögzítési furatok távolságának és átmérőjének pontosan meg kell egyeznie a megmunkálóközpont munkaasztalával a biztonságos rögzítés és a lineáris tengely stabilitásának megőrzése érdekében.
A nem szabványos mozgásméretekkel rendelkező megmunkálóközpontok esetén a szabványos méretek kényszerítése helyett kérje ki a gyártótól az egyedi, hatékony mozgási specifikációkat.
Névleges dinamikus terhelés és statikus terhelés
A névleges dinamikus terhelésnek meg kell haladnia a megmunkálóközpont „tényleges munkaterhelését” (30% feletti tartalékkal). A névleges statikus terhelésnek meg kell haladnia a megmunkálóközpont "maximális pillanatnyi terhelését", amelyet általában a névleges dinamikus terhelés 2-3-szorosaként választanak ki.

4. lépés: A "Precíziós lineáris vezetőpont pontosságának és felületi minőségének" értékelése - A precízió a megmunkálóközpontok éltető eleme; egyetlen részletet sem lehet figyelmen kívül hagyni.
A precíziós megmunkáló központok sokkal nagyobb lineáris tengely pontosságot és felületi minőséget követelnek meg, mint a szabványos berendezések. Még a kisebb hiányosságok is veszélyeztethetik a megmunkálási pontosságot:
Kerülje a C0-minőségű (ultra-nagy pontosságú) alkatrészek vakon kiválasztását. A C0-minőség több mint 50%-kal többe kerül, mint a C1-minőség, és szükségtelen, hacsak nem nanométeres precíziós alkatrészeket kell megmunkálni. Egy korábbi ügyfél szabványos mechanikai alkatrészeket dolgozott meg (±0,01 mm-es tolerancia) C0-minőségű lineáris tengelyeket választott, ami közel 10 000 jüan felesleges költséget jelent – rendkívül rossz költséghatékonyság.
Felületkezelés és geometriai tűrések
A tengelyek és a vezetőpályák felületi minőségének el kell érnie az Ra0,2 μm-t (tükör-minőségű simaság). A magasabb felület csökkenti a gördülési súrlódási ellenállást, minimalizálja a kopást és növeli a működési pontosságot. A geometriai tűrések tekintetében az egyenességi hibának legfeljebb 0,001 mm/m-nek, a hengerességi hibának pedig legfeljebb 0,0005 mm-nek kell lennie. Ellenkező esetben a lineáris tengely működése során "excentrikus rezgés" léphet fel, ami "méretingadozást" okoz a megmunkált alkatrészekben.
A lineáris tengely pontossága "tárcsa jelzőellenőrzéssel" vagy "lézeres interferométeres teszteléssel" ellenőrizhető a megmunkálóközpont követelményeinek való megfelelés biztosítása érdekében. Korábban egy vevő kapott egy lineáris tengelyt, amelynek egyenességi hibája 0,002 mm/m. Az ellenőrzés utáni azonnali csere megakadályozta a megmunkálási baleseteket.
5. lépés: Fontolja meg a „Precíziós, lineáris tengelyes telepítést és kompatibilitást” - A nem megfelelő telepítés értelmetlenné teszi a nagy pontosságot.
A precíziós megmunkálóközpont beépítési pontossága közvetlenül befolyásolja a lineáris tengely teljesítményét. A nem megfelelő telepítés még nagy-pontosságú lineáris tengelyek esetén is veszélyezteti a pontosságot:
Telepítési pontossági követelmények
Győződjön meg a lineáris vezető „párhuzamosságáról” és „szintességéről” a telepítés során: Párhuzamossági hiba legfeljebb 0,002 mm/m (Kisebb vagy egyenlő 0,001 mm/m több-tengelyes koordináció esetén), szintezési hiba Legfeljebb 0,003 mm/m. Használjon lézeres beállító eszközöket vagy precíziós szinteket a kalibrációhoz; kerülje a vizuális becslést.
Egy korábbi vásárló 0,005 mm/m párhuzamossági hibát tapasztalt a lineáris vezető beépítése során, ami "ferde eltérést" eredményezett a megmunkálás során. A 0,001 mm/m-re történő újrakalibrálás után az eltérés teljesen eltűnt. A rögzítőcsavarok meghúzási nyomatékát is szigorúan ellenőrizni kell-az elégtelen nyomaték a vezetősín kilazulását okozza, míg a túlzott nyomaték deformálja a vezetősíneket.
Kompatibilitás megmunkáló központokkal
A lineáris tengelyeknek teljes mértékben kompatibilisnek kell lenniük a megmunkálóközpont „csúszóblokkjával”, „kenőrendszerével” és „porvédő rendszerével”. A csúszóblokk-modellnek illeszkednie kell a lineáris tengelyhez, hogy elkerülje a különböző márkák vagy modellek keveredését, ami "túlzott hézagot" vagy "akadozó mozgást" okozhat. A kenési rendszer "precíziós szerszámgépzsírt" igényel, amelyet rendszeresen és mért mennyiségben (általában 100 üzemóránként) kell felhordani, hogy megakadályozzák a száraz súrlódásból eredő kopást.
A porvédő rendszernek kompatibilisnek kell lennie a megmunkálóközpont „védőburkolatával”, hogy megakadályozza a vágófolyadék és fémforgácsok bejutását a lineáris tengelybe. Egy korábbi ügyfél megmunkáló központjában hiányzott a porvédő, ami lehetővé tette a forgácsok bejutását a lineáris tengelybe, ami a vezetősín kopását és a pontosság csökkenését okozta. A porvédő felszerelése megoldotta a problémát.
6. lépés: Alkalmazkodjon a "Precíziós Megmunkáló Központ működési környezetéhez" - A zord körülmények "masszív" lineáris tengelyeket követelnek meg.
A precíziós megmunkáló központok "vágófolyadékkal, fémforgácsokkal és porral" telített környezetben működnek. A lineáris tengelyeknek megfelelő védelmi képességekkel kell rendelkezniük; ellenkező esetben élettartamuk jelentősen lerövidül:
Vágófolyadék-ellenállás és korrózióvédelem
A megmunkáló központok általában emulziókat vagy vágóolajokat használnak a hűtésre. A lineáris tengelyek "korróziógátló kezelést" igényelnek 5 μm-nél nagyobb vagy azzal egyenlő bevonatvastagsággal, hogy hatékonyan ellenálljanak a vágófolyadék eróziójának. A szabványos lineáris tengelyek csak 2-3 μm vastag bevonattal rendelkeznek, amely egy éven belül rozsdásodik a vágófolyadékban. A vastagabb bevonatok 3-5 évre növelik az élettartamot.
Szereljen fel "tömítőgyűrűket" a lineáris vezetők mindkét végére, hogy megakadályozza a hűtőfolyadék bejutását. Egy korábbi vásárló azt tapasztalta, hogy a hűtőfolyadék behatolása miatt a tömítések hiányában rozsdás golyók keletkeztek; a probléma utólagos felszerelés után megoldódott.
Fémforgács és por megelőzése
A marási és fúrási műveletek során jelentős fémforgács keletkezik. Használjon "kaparókat" és "porkeféket" a forgácsok azonnali eltávolítására a vezetősín felületeiről, megakadályozva, hogy beágyazódjanak a sínek és a golyók közé, ami "koptató kopást" okoz. Poros megmunkálási környezetben adjon hozzá egy "vákuumos porgyűjtő rendszert" a továbbfejlesztett lineáris vezetővédelem érdekében.

7. lépés: Ellenőrizze a "precíziós lineáris tengely minőségét és tanúsítását" - A megmunkáló központok megbízható minőséget igényelnek
A precíziós megmunkáló központok jelentős eszközbefektetést jelentenek, a lineáris tengely minősége pedig közvetlenül befolyásolja az üzembiztonságot. A kiválasztást szigorúan ellenőrizni kell:
Minőségellenőrzés és élettartam-vizsgálat
A jó hírű gyártók "élettartam-tesztet" és "pontossági stabilitástesztet" végeznek lineáris tengelyeken, és vizsgálati jelentéseket készítenek. A nem szabványos lineáris tengelyeket nem tesztelik, és már több száz üzemóra után a pontosság romlása vagy meghibásodása tapasztalható.
Iparági tanúsítványok és szabványok
A precíziós lineáris vezetőknek meg kell felelniük az "ISO nemzetközi szabványoknak" vagy a "szerszámgépipari szabványoknak". Az Európába exportált megmunkálóközpontok esetében a lineáris vezetők ezenkívül CE-tanúsítványt (EN 13309) igényelnek. A nem-megfelelő lineáris vezetők nem használhatók csúcskategóriás-megmunkáló központokban, és a nem megfelelő pontosság miatt alkatrészhulladékot okozhatnak.
Következtetés: A precíziós lineáris vezetők teljes mértékben alkalmasak precíziós megmunkáló központokhoz{0}}a megfelelő kiválasztása kulcsfontosságú. Ne vezessen félre a "kis komponens" címke.
Összefoglalva, a precíziós lineáris vezetők nem csak a precíziós megmunkáló központokat szolgálják ki, hanem "alapkomponensekként" is funkcionálnak, amelyek növelik a megmunkálási pontosságot és meghosszabbítják a berendezés élettartamát. A megfelelő modell kiválasztásában segít a „követelmények alapján történő precizitás kiválasztása, a méretek pontos rögzítése, a kiváló-minőségű telepítés és a környezethez való alkalmazkodás” elveinek betartása.
Ne feltételezzük, hogy "a precíziós megmunkáló központok kizárólag az orsókra és a szerszámokra támaszkodnak". A lineáris vezetők pontossága és stabilitása közvetlenül meghatározza a központ "dinamikus teljesítményét" és "feldolgozási konzisztenciáját". Ha nem biztos abban, hogy a megmunkálóközponthoz megfelelő precíziós lineáris vezetőt válassza ki, bármikor forduljon professzionális szállítóhoz. Adja meg nekik a megmunkálóközpont modelljét, az alkatrész pontossági követelményeit és a terhelési igényeket, hogy személyre szabott megoldást kapjanak.
Lépjen kapcsolatba velünk
📞 Telefon:+86-8613116375959
📧 Email:741097243@qq.com
🌐 Hivatalos honlap:https://www.automation-js.com/