"Miért hoz létre sorját a lézervágóm az éleken és a 0,05 mm-t meghaladó méreteltéréseket? Ez az erőátviteli rendszer problémája?""Hogyan oldhatom meg a pályaeltérést nagy sebességű vágás során, és érhetem el a 80%-nál nagyobb hozamot a precíziós alkatrészeknél?""A szabványos golyóscsavarok cseréje után a vágási pontosság egy 2 évre-what romlott el?" A lézeres megmunkáló berendezések karbantartásában és korszerűsítésében szerzett szakértelem, a lézervágó pontosságának növelésével kapcsolatos ilyen kérdések gyakoriak a precíziós gyártásban és a fémlemeziparban. A szabványos golyóscsavarok cseréje után a vágási pontosság ténylegesen csökkent-honnan ered a probléma?" A lézeres megmunkáló berendezések karbantartására és frissítésére szakosodott 12 éves tapasztalattal rendelkező mérnökként ezek a lézervágógépek pontosságának javításával kapcsolatos kérdések gyakori fájdalompontokat jelentenek a precíziós gyártásban, a fémlemezfeldolgozásban és a kapcsolódó iparágakban. A lézervágó gép vágási pontossága alapvetően a mozgási stabilitáson és az erőátviteli rendszeren múlik. a vágófej mozgását meghajtó hajtómű, a nagy pontosságú{10}}golyóscsavar teljesítménye közvetlenül meghatározza a lézerfókusz pozicionálási pontosságát és a mozgási pálya simaságát, végső soron befolyásolva az élminőséget és a méretpontosságot. Egy precíziós fémlemezgyár egykor sok nagy{12}}precíziós golyós vágóberendezést szenvedett el, a lézeres pozicionálók nagyméretű csavarozási hibái miatt. 120 000 jüan közvetlen veszteséget eredményezve. Ezzel szemben az elektronikai alkatrészek gyárát nagy pontosságú golyóscsavarokra fejlesztették, így a vágási pontosság ±0,05 mm-ről ±0,01 mm-re nőtt, és az alkatrészek áthaladási aránya 78%-ról 99,5%-ra nőtt Ehelyett a lézeres vágógépek mozgásrendszeréhez igazodó nagy pontosságú jellemzőik ma egy 5-lépéses keretrendszer segítségével átfogóan elemezzük a lézervágógépek precíziós golyóscsavarjainak és működési elveinek a működését. végrehajtásának tisztázása, "miért javítják a teljesítményt, hol történnek fejlesztések, és hogyan válasszuk ki a megfelelő illeszkedést."
1. lépés: 5 lépésből álló gyakorlati elemzés, hogyanNagy-precíziós golyóscsavarokNövelje a lézeres vágási pontosságot
Az alapvető logika meghatározása
Annak pontos megértéséhez, hogy a nagy pontosságú{0}}golyóscsavarok hogyan javítják a lézeres vágási pontosságot, először tisztáznunk kell a lézeres vágás pontosságának alapfogalmait, értékelési mérőszámait és alapvető kapcsolatukat:
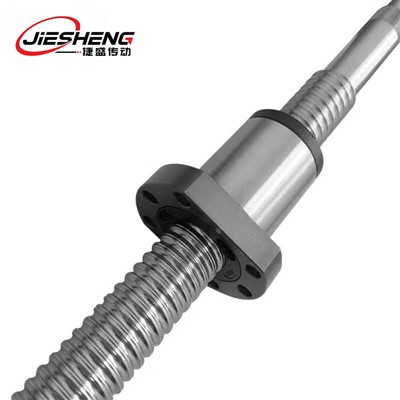
A nagy-precíziós golyóscsavar olyan erőátviteli alkatrész, amely nagy-szintű pozicionálási pontosságot, ismételhetőséget és vezetékpontosságot biztosít. Erőt ad át, és a forgó mozgást lineáris mozgássá alakítja a golyók, csavarok és anyák közötti gördülési súrlódás révén. Alapvető előnyei közé tartozik: alacsony súrlódási együttható, nagy pozicionálási pontosság, nagy merevség és sima mozgás, amely lehetővé teszi a motor forgásának precíz átalakítását vágófej lineáris mozgásává.
A lézeres vágás pontosságának alapvető kiértékelési mutatói:
Méretpontosság:Eltérés az alkatrész tényleges méretei és a tervezési specifikációk között, amely ±0,02 mm-nél kisebb vagy egyenlő a precíziós vágáshoz;
Ismételhetőségi pontosság:Eltérés, amikor a vágófej ismételten ugyanabba a pozícióba mozdul el, ami ±0,01 mm-nél kisebb vagy azzal egyenlő;
A pálya pontossága:A vágási út és a tervezett út közötti összhang, megakadályozva a "szaggatott éleket" és az "íveltérést".

2. lépés: Magjavító mechanizmus-Milyen magas-a precíziós golyóscsavarok javítják a vágási pontosságot négy dimenzióban
A nagy-precíziós golyóscsavarok nem egyetlen dimenzióval javítják a vágási pontosságot, hanem a lézervágófej mozgásvezérlésének átfogó optimalizálásával négy mechanizmuson keresztül:-"Precíz átvitel, sima mozgás, merev támaszték és hibakompenzáció"-ezáltal növelik az általános vágási pontosságot:
A precíz vezetékvezérlés biztosítja a méretpontosságot:
Alapelv:A nagy-precíziós golyóscsavarok minimális vezetékhibát mutatnak, precízen alakítják át a motor forgását lineáris vágófej-elmozdulássá, hogy megakadályozzák a vezetékhibák által okozott méreteltéréseket.
Összehasonlítás a szabványos csavarokkal:A szabványos golyóscsavarok jelentős vezetékhibákkal rendelkeznek. Nagy alkatrészek vágásakor hibák halmozódnak fel, ami túlzott méreteltérésekhez vezet.
A nagy ismétlési pozicionálási pontosság biztosítja a tétel konzisztenciáját:
Alapelv:A precíziós megmunkálás minimális hézagot biztosít a csavar és az anya között, míg az előfeszítő szerkezet kiküszöböli az axiális játékot. Ez garantálja a ±0,01 mm-nél kisebb vagy egyenlő pozicionálási eltérést, ha a vágófej többször visszatér ugyanabba a pozícióba.
Kulcsérték:A kötegelt gyártás során az ismételt pozicionálási pontosság közvetlenül meghatározza a termék konzisztenciáját, megelőzve az egyedi eltérések okozta tételes selejteket.
3. lépés: Főbb műszaki jellemzők-Mi alkotja a nagy-precíziós golyóscsavarok "precíziós magját"
A lézeres vágási pontosságban a nagy pontosságú{0}}golyóscsavarok által elért jelentős javulás négy alapvető műszaki jellemzőből fakad, amelyek az átviteli pontosság alapját képezik:
Ultra-Nagy ólompontosság:
Precíziós fokozat:A lézeres vágógépek általában C7{2}} és C5 osztályú, nagy pontosságú golyóscsavarokat használnak, szigorúan szabályozva az ólomhibát;
Elérési folyamat:A precíziós köszörülés (0,001 mm-es pontosság) egyenletes vezetést biztosít a menetméretek, geometria és pozicionálás precíz megmunkálásával;
Érték a vágási pontossághoz:Az ólompontosság közvetlenül meghatározza a méretpontosságot, megelőzve a halmozott hibákat, -különösen kritikus a nagy-darabok vágásánál.
Precíziós előfeszítő szerkezet:
Előtöltési módszerek:A lézeres vágógépek általában két előfeszítési módszert alkalmaznak: -kettős anya távtartó előfeszítés és kettős anyamenet előfeszítés. Az előfeszítő erőt az anya távolságának beállításával alkalmazzák az axiális játék kiküszöbölése érdekében.
Előtöltési követelmények:Állítsa be megfelelően az előterhelést a vágási terhelés alapján, jellemzően a névleges dinamikus terhelés 10–20%-ára. Ez kiküszöböli a holtjátékot, miközben megakadályozza a túlzott előfeszítést, amely növeli a súrlódást és lerövidíti az élettartamot.
A vágási pontosság értéke:Az előfeszítő szerkezet biztosítja a holtjáték{0}}szabad átvitelét a vágófej mozgásának, megakadályozva a pozicionálási késést és a röppálya eltérését.
4. lépés: Gyakori pontossági problémák és hibaelhárítás - Gyors felbontás a nagy pontosság kihasználásával
A nagy pontosságú{0}}golyóscsavarokkal felszerelt lézervágó gépeknél a vágási pontosság csökkenése általában a telepítési eltérésekből, a karbantartási hiányosságokból vagy a rendszer kompatibilitási problémáiból adódik. Az alábbiakban felsoroljuk a gyakori-problémákat és a hibaelhárítási módszereket:
Tűréseket meghaladó méreteltérés:
Alapvető okok:Halmozott vezetékhiba, elveszett dőlésszög-kompenzációs paraméterek, beépítési egyenesség eltérés, elégtelen előfeszítés;
Hibaelhárítási folyamat:Először is használjon lézeres interferométert a vezetékhibák észlelésére. Ha az eltérések meghaladják a tűréshatárt, kalibrálja újra a pitch error kompenzációt a CNC rendszeren keresztül. Ezután ellenőrizze az előtöltés állapotát, és ha nem elegendő, állítsa be újra. Végül kalibrálja a telepítés egyenességét; ha az eltérések túl nagyok maradnak, szerelje vissza az alkatrészeket.
Szaggatottság a mozgási pályán:
Alapvető okok:Elégtelen kenés, ami megnövekedett súrlódáshoz, golyókopáshoz, motor rezgésátviteléhez, sérült támasztócsapágyakhoz vezet;
Hibaelhárítási folyamat:Először ellenőrizze a zsír állapotát; cserélje ki, ha elégtelen vagy leromlott. Ezután szerelje szét a golyó és a menethorony kopásának ellenőrzéséhez; cserélje ki az alkatrészeket, ha elhasználódott. Végül ellenőrizze a motor{2}}csavarcsatlakozás koncentrikusságát; állítsa be a rugalmas tengelykapcsolót, ha jelentős eltérés van.
Csökkent ismételhetőségi pontosság:
Alapvető okok:Előfeszítés elvesztése, megnövekedett belső anya-hézag, támasztócsapágykopás;
Hibaelhárítási eljárás:Measure axial play. If >0,001 mm, állítsa be az előfeszítést. Ha nem működik, ellenőrizze a belső anya hézagát és a támasztócsapágy állapotát. Ha sérült, cserélje ki OEM alkatrészekre.
Nagy{0}}sebességű vágási pontosság eltolódása:
Alapvető okok:A csavar termikus deformációja a nagy-sebességű működési hő miatt, a kenőzsír magas-hőmérsékletű meghibásodása, a túlzott előterhelés, ami súrlódási hőt okoz;
Hibaelhárítási folyamat:Figyelje a csavar hőmérsékletét{0}}nagy sebességű működés közben. Ha túl sok, szereljen be hőelvezető berendezéseket; cserélje ki magas-hőmérsékletnek ellenálló kenőzsírra; megfelelően csökkentse az előterhelést (a megengedett határokon belül).

5. lépés: Frissítések és költségoptimalizálás
A meglévő lézervágók esetében a nagy pontosságú{0}}golyóscsavarokra való frissítéskor a vágási pontosság növelése érdekében egyensúlyba hozza a precíziós követelményeket a költségbefektetéssel. Az alapvető optimalizálási stratégiák a következők:
Szükség szerint frissítsen, kerülje a túl-pontosságot:
Általános lemezfeldolgozás:Nem kell frissíteni C2 fokozatra; elegendő a C7 nagy-precíziós golyóscsavarokra való frissítés, ami 30-40%-kal csökkenti a költségeket a C2 osztályúhoz képest.
Precíziós alkatrészfeldolgozás (vágási pontosság ±0,02 mm vagy annál kisebb):Pontosan frissítsen C7 vagy C2 fokozatra, miközben egyidejűleg módosítja a hangmagasság-kompenzációs paramétereket. Kerülje el, hogy csak a csavart frissítse a rendszer optimalizálása nélkül, mert ez akadályozhatja a kívánt pontosság elérését.
Kiegészítő frissítések a megnövelt teljesítmény érdekében:
Amikor frissíti anagy pontosságú{0}}golyós csavarok, egyidejűleg korszerűsítse a rugalmas tengelykapcsolókat és a precíziós támasztócsapágyakat, hogy megakadályozza, hogy más alkatrészek nem megfelelő pontossága csökkentse a csavarok teljesítményét. Egy gép minimális pontossági javulást mutatott egyedül a csavar frissítése után; a tengelykapcsolók és csapágyak fejlesztése után a pontosság ±0,03 mm-ről ±0,015 mm-re javult.
Optimalizálja a CNC-rendszer paramétereit a hangmagasság-hibakompenzáció és a szervobeállítások újrakalibrálásával, hogy pontosan illeszkedjen a rendszerhez a nagy pontosságú{0}}csavarhoz.
Következtetés: Nagy{0}}precíziós golyóscsavarok-a lézervágó pontosságának alapvető támogatása
A vállalkozások körében gyakori tévhitek a következők:"azt hiszik, hogy a nagy pontosságú{0} golyóscsavarokra való frissítés önmagában javítja a pontosságot, miközben figyelmen kívül hagyja a telepítést, a hibakeresést és a rendszerintegrációt"; "az ultra{1}}nagy pontosságú minőség vakon való követése, ami költségpazarláshoz vezet"; és "a rutin karbantartás figyelmen kívül hagyása, ami gyors pontosságromlást okoz." Ezek nem tudják teljes mértékben kiaknázni a nagy-precíziós csavarok előnyeit. A valóságban egy zárt{5}}hurkú folyamat-a vágási pontosság követelményeinek meghatározása → a megfelelő, nagy-precíziós golyóscsavar kiválasztása → a megfelelő telepítés és hibakeresés biztosítása → rendszeres karbantartás végrehajtása → rendszerparaméterek optimalizálása-ésszerű költségek mellett jelentős precíziós fejlesztéseket tesz lehetővé.
Ha nehézségekbe ütközik a lézervágó pontosságának növelése vagy a nagy{0}}precíziós golyóscsavarok kiválasztása során, kövesse az alábbi sorrendet:Először határozza meg a vágási pontosság követelményeit → Határozza meg a vágó típusát és működési feltételeit → Egyezzen meg a golyóscsavar precíziós minőségével és paramétereivel → Telepítse, hibakeresi és optimalizálja a rendszert. Általános feldolgozáshoz adjon előnyt a C7 fokozatnak; a precíziós feldolgozáshoz válassza a C2 fokozatot; az ultra-nagy pontosságú feldolgozáshoz válassza a C5 fokozatot. A frissítés hatékonyságának gyors értékeléséhez adja meg "jelenlegi vágógép modelljét, meglévő vágási pontosságát és célpontosságát", hogy pontos frissítési javaslatot kapjon. Ne feledje: A nagy pontosságú golyóscsavarokkal a lézeres vágási pontosság növelésének kulcsa a "pontos illeszkedés + tudományos telepítés és karbantartás"{7}}ben rejlik. Csak a golyóscsavar precíziós előnyeinek teljes kihasználásával érhet el hatékony,{10}}nagy pontosságú lézervágást, és növelheti a termék versenyképességét.
Lépjen kapcsolatba velünk
📧 Email:lsjiesheng@gmail.com
🌐 Hivatalos honlap:https://www.automation-js.com/